
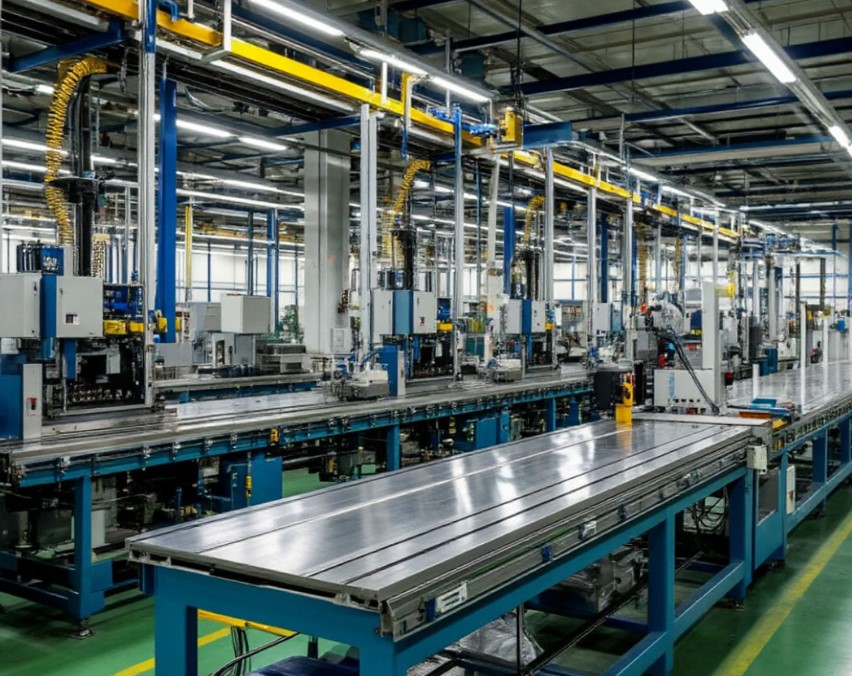
Производственный процесс редко состоит из одной операции. Обычно изделие проходит несколько последовательных этапов: подачу заготовки, обработку, сборку, контроль, упаковку и перемещение. Чем больше таких операций, тем важнее согласованность оборудования.
Для объединения технологических этапов используются автоматизированные производственные линии. Они позволяют связать оборудование в единый процесс, управляемый с помощью контроллеров, датчиков, роботов и программных систем.
Что такое автоматизированная производственная линия
Автоматизированная линия представляет собой комплекс взаимосвязанных машин и устройств, выполняющих заданную последовательность производственных операций.
Степень автоматизации может быть разной. На одном предприятии автоматизируется только подача продукции, на другом система самостоятельно выполняет большую часть технологического маршрута.
Человек при этом может оставаться оператором, наладчиком, контролером качества или специалистом по техническому обслуживанию.
Из каких элементов состоит линия
| Элемент | Назначение |
|---|---|
| Роботизированные манипуляторы | Перемещение и позиционирование продукции |
| Станки | Обработка заготовок |
| Конвейеры | Перемещение изделий между участками |
| Датчики | Контроль положения и состояния объектов |
| Контроллеры | Управление последовательностью операций |
| Системы зрения | Распознавание и позиционирование продукции |
| Защитные устройства | Организация безопасной эксплуатации |
Какие процессы можно автоматизировать
Автоматизация может охватывать разные этапы:
- подачу сырья;
- перемещение заготовок;
- обработку;
- сборку;
- контроль;
- сортировку;
- маркировку;
- упаковку;
- паллетирование.
При этом не обязательно объединять все процессы в один комплекс. Состав линии определяется производственной задачей.
Почему важна синхронизация
Если оборудование работает независимо, между операциями могут возникать накопления продукции и простои. Например, один станок завершает обработку быстрее, чем следующий участок способен принять детали.
В автоматизированной линии оборудование работает по согласованному алгоритму. Датчики передают информацию о состоянии процесса, а система управления определяет момент запуска следующей операции.
Роль роботов в линии
Роботизированный манипулятор часто выполняет функцию передачи изделий между операциями. Он может получить заготовку, загрузить станок, дождаться окончания обработки, извлечь готовую деталь и передать ее на следующий участок.
Такой подход позволяет объединить оборудование, которое раньше обслуживалось сотрудником вручную.
Производительность автоматизированной линии
При расчете производительности необходимо анализировать всю технологическую цепочку.
Учитываются:
- время обработки;
- время подачи;
- скорость перемещения;
- время контроля;
- упаковка;
- переналадка;
- плановые остановки;
- технические простои.
Если один участок имеет значительно большую продолжительность цикла, именно он может ограничивать производительность всей системы.
Модернизация существующего оборудования
Автоматизация не обязательно означает создание нового предприятия с нуля. Роботизированные системы могут интегрироваться с уже установленными станками и конвейерами.
Например, предприятие может сохранить станок с ЧПУ, но заменить ручную загрузку и выгрузку автоматизированной системой. Следующим этапом может стать автоматическая передача деталей на контроль.
Поэтапная модернизация позволяет постепенно увеличивать уровень автоматизации.
Проектирование линии
До выбора оборудования необходимо провести анализ производства. Определяются характеристики изделий, объем выпуска, последовательность операций и существующие ограничения.
После этого формируются технические требования:
- требуемая производительность;
- размеры и масса продукции;
- необходимая точность;
- рабочие зоны;
- тип оснастки;
- способ транспортировки;
- система управления;
- требования безопасности.
Системы технического зрения
В некоторых процессах изделия поступают на линию в разных положениях. В этом случае фиксированной траектории робота может быть недостаточно.
Система технического зрения позволяет определить положение объекта и передать эту информацию в систему управления. После этого робот может скорректировать траекторию.
Такие технологии применяются для позиционирования, распознавания и контроля продукции.
Безопасность
При создании линии необходимо оценивать безопасность всего комплекса, а не отдельных машин. Анализируются рабочие зоны роботов, движение конвейеров, работа станков и действия персонала во время обслуживания.
В зависимости от конфигурации используются ограждения, блокировки, датчики, аварийные остановы и другие защитные средства.
Пусконаладка
После монтажа оборудование необходимо настроить и проверить в составе единой системы. Проверяется обмен сигналами, последовательность операций, траектории роботов и работа защитных устройств.
Затем проводится тестирование производственного цикла и корректировка параметров.
ИТБ Роботикс реализует проекты промышленной автоматизации, в которых учитываются этапы проектирования, интеграции, программирования, пусконаладки и дальнейшего сопровождения оборудования.
Экономическая оценка
При расчете проекта учитывается не только стоимость роботов. В бюджет могут входить оборудование, оснастка, проектирование, монтаж, программирование, интеграция и обучение сотрудников.
Эффект оценивается по конкретным производственным показателям: изменению времени цикла, объему выпуска, количеству ручных операций, простоям и загрузке оборудования.
Заключение
Автоматизированная производственная линия объединяет технологическое оборудование в единую систему. Роботы, конвейеры, станки, датчики и контроллеры взаимодействуют в соответствии с заданным производственным алгоритмом.
Грамотная автоматизация начинается с анализа существующего процесса. Такой подход позволяет определить узкие места, выбрать необходимые операции и сформировать техническую конфигурацию линии без избыточного усложнения системы.